印染常见疵点分析与防治 烂棉斑、折子、碱斑、黄斑、碱泥、蜡条、烧毛折子、履带印
在印染加工过程中,由于纤维原料、工艺条件、设备状态及操作管理等因素,常会出现各种疵点,严重影响产品质量。本文针对烂棉斑、折子、碱斑、黄斑、碱泥、蜡条、烧毛折子、履带印等常见疵点,分析其产生原因并提出防治措施,同时探讨印染机械的影响。
一、烂棉斑
- 现象:织物上出现不规则的小孔或破损,边缘有棕黄色或黑色痕迹。
- 原因:
- 前处理不到位,棉纤维上的果胶、蜡质等未除净,在高温碱性条件下发生脆损。
- 漂白液浓度过高、温度过高或时间过长,导致纤维氧化损伤。
- 布面残留的金属屑、铁锈等与漂液反应,局部腐蚀织物。
- 设备上的硬物刮擦或缠绕。
- 防治:
- 加强前处理退浆、精练,确保毛效均匀。
- 严格控制漂白工艺参数,避免过漂。
- 定期清洁设备,防止铁屑等杂质污染。
- 使用耐碱、耐氧化助剂,保护纤维。
二、折子
- 现象:织物表面呈现纵向或横向的条状折痕,染色后色光不一,严重时折痕处色深或色浅。
- 原因:
- 织物在绳状加工中长时间堆置,形成死折。
- 轧车压力不均、辊筒弯曲或表面有损伤。
- 烘干时张力过大,或导布辊转速不匹配。
- 缝头不平直,运行中起皱。
- 防治:
- 尽量采用平幅加工,减少绳状堆置时间。
- 定期检修轧车、导布辊,保证压力均匀。
- 调整张力,使各导布辊线速度一致。
- 提高缝头质量,避免皱条。
三、碱斑
- 现象:织物局部出现深色斑渍,染色后色深或色花,手感发硬。
- 原因:
- 退浆、精练后水洗不净,布面残留碱液。
- 烘干时碱液浓缩,造成局部碱浓度过高。
- 堆布时间过长,碱液渗透不匀。
- 防治:
- 加强水洗,确保布面pH值中性。
- 烘干前均匀轧水,避免局部过湿。
- 缩短堆布时间,及时加工。
四、黄斑
- 现象:织物上出现黄色或棕色斑块,影响外观和染色牢度。
- 原因:
- 氧漂时漂液浓度不均,局部过氧化。
- 布面残留铁锈、铜屑等金属离子,催化氧化。
- 烘干温度过高、时间过长,纤维泛黄。
- 水质含铁量高。
- 防治:
- 均匀配制漂液,控制好浓度和温度。
- 使用去离子水,防止金属离子污染。
- 定期清洁设备,避免铁锈。
- 控制烘干温度,避免过度烘燥。
五、碱泥
- 现象:织物表面附着灰白色或深色泥状物,染色后形成色点或色斑。
- 原因:
- 退浆、精练时使用硬水,钙镁离子与助剂形成沉淀。
- 碱液中杂质多,未过滤。
- 设备清洁不良,积垢脱落。
- 防治:
- 使用软水,添加螯合分散剂。
- 碱液过滤后使用,定期清洁设备。
- 加强水洗,避免沉淀物残留。
六、蜡条
- 现象:织物表面呈现条状蜡状物,染色后色浅或拒染。
- 原因:
- 退浆不净,蜡质残留。
- 蜡染或印花后蜡未除尽。
- 设备上蜡质积累,沾污布面。
- 防治:
- 加强退浆,使用退浆酶或氧化剂彻底去除蜡质。
- 蜡染后充分脱蜡。
- 定期清洁设备,去除蜡垢。
七、烧毛折子
- 现象:烧毛后织物出现纵向折痕,染色后色深或色浅。
- 原因:
- 烧毛时织物张力过大,起皱。
- 导布辊不平行,或辊面有异物。
- 火口温度过高,布面局部过热。
- 防治:
- 调整张力,使布面平整。
- 检查导布辊,保持平行和清洁。
- 控制火口温度和车速。
八、履带印
- 现象:织物表面出现规律的履带状印痕,染色后色花。
- 原因:
- 平幅练漂机履带箱内履带太紧或太松,造成织物受压不匀。
- 履带表面有异物或损伤。
- 织物在履带箱内堆置过久,形成压痕。
- 防治:
- 调整履带张力,保持运行平稳。
- 定期检查履带,清除异物,修复损伤。
- 控制堆置时间,避免长时间受压。
九、印染机械的影响
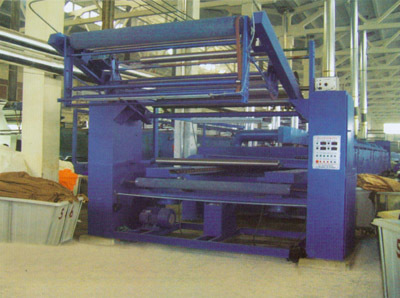
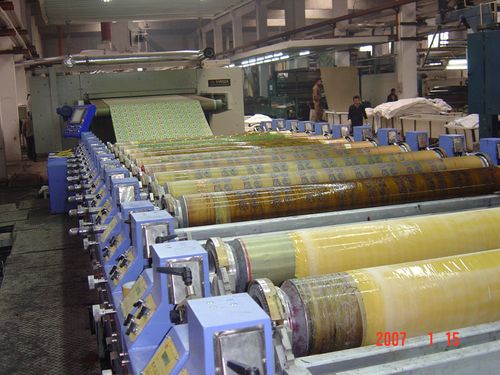
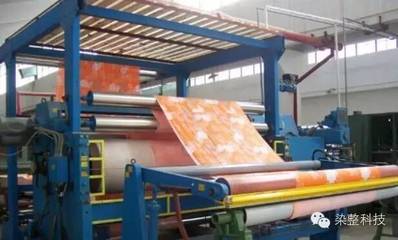
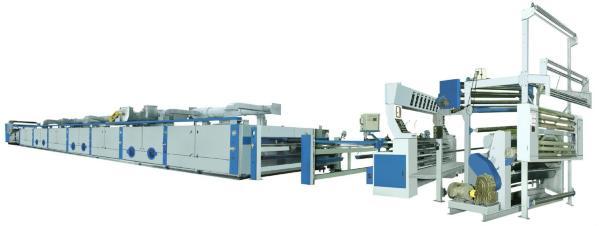
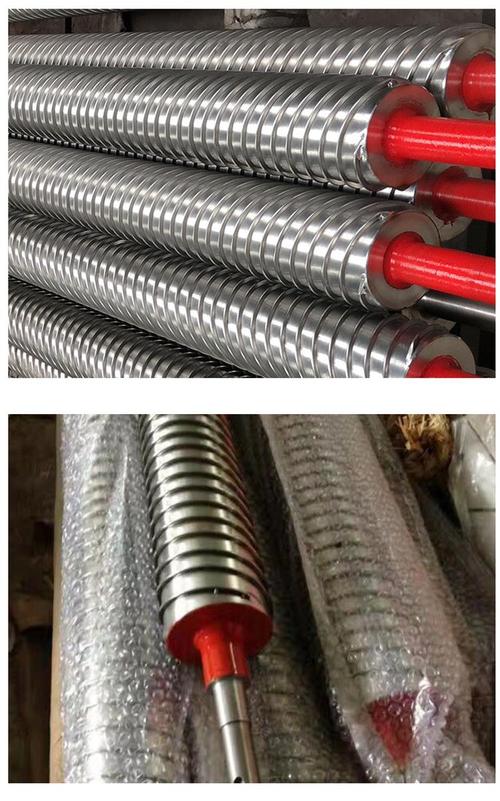
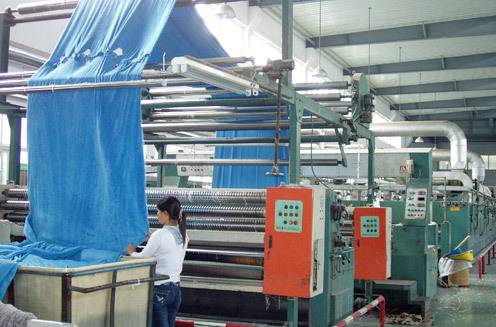
印染机械的状态对疵点产生有直接影响,如轧车、导布辊、履带、烘筒等。设备安装不良、维护不当、清洁不足都会导致上述疵点。因此,应建立定期检修和清洁制度,确保设备运行精度。操作人员应严格按照工艺要求操作,实时监控布面状况,及时发现并解决问题。
印染疵点的防治需要从工艺、设备、操作等多方面入手,实施全面质量管理,才能有效提高产品质量。
如若转载,请注明出处:http://www.shlhyr.com/product/30.html
更新时间:2026-10-18 20:20:36